

Veiksniai, turintys įtakos pjovimo parametrams
Apdirbant dalis CNC staklėmis, pjovimo parametrai yra iš anksto užprogramuoti ir įprastomis apdirbimo sąlygomis rankiniu būdu nekeičiami. Tik bandomojo apdirbimo metu arba esant neįprastoms sąlygoms, pjovimo parametrai reguliuojami greičio reguliavimo rankenėle arba elektriniu rankračiu. Todėl programoje pasirinkti pjovimo parametrai turėtų būti geriausi ir pagrįsti pjovimo parametrai. Tik tokiu būdu galima pagerinti CNC staklių apdirbimo tikslumą, įrankių tarnavimo laiką ir produktyvumą bei sumažinti apdirbimo išlaidas.
Staklės
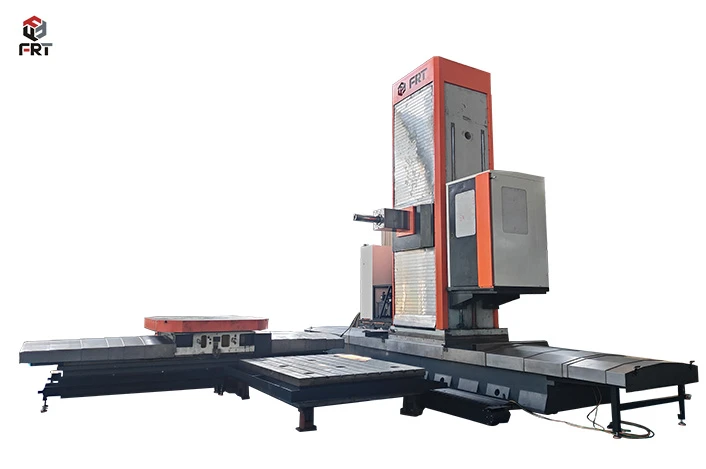
Pjovimo parametrai turi būti parinkti staklių pagrindinės perdavimo galios, pastūmos perdavimo galios, veleno sukimosi greičio diapazono ir padavimo greičio diapazone. Staklių-įrankio-ruošinio sistemos standumas yra svarbus veiksnys ribojant pjovimo parametrus. Pjovimo parametrų parinkimas turėtų užkirsti kelią staklių-įrankio-ruošinio sistemai didelės "vibracijos". Jei staklės turi gerą šiluminį stabilumą ir mažą šiluminę deformaciją, pjovimo parametrus galima atitinkamai padidinti.

Įrankis
Įrankio medžiaga yra svarbus veiksnys, turintis įtakos pjovimo parametrams. 1 lentelėje pateikiamas dažniausiai naudojamų įrankių medžiagų našumo palyginimas.
Dauguma įrankių, naudojamų CNC staklėse, naudoja indeksuojamus įdėklus (mašinos gnybtų įdėklus) ir turi tam tikrą tarnavimo laiką. Mašinos gnybto įdėklo medžiaga, forma ir dydis turi atitikti pjovimo greitį ir pastūmą programoje ir įrašyti įrankio parametruose. Norėdami sužinoti standartinių įdėklų parametrus, žiūrėkite atitinkamus vadovus ir gaminių pavyzdžius.
|
Dažniausiai naudojamų įrankių medžiagų eksploatacinių savybių palyginimas |
||||
|
Įrankio medžiaga |
Pjovimo greitis |
Atsparumas dilimui |
Kietumas |
Kietumas keičiasi priklausomai nuo temperatūros |
|
Greitaeigis plienas |
Žemiausias |
Blogiausia |
Žemiausias |
Maksimalus |
|
Karbidas |
Žemas |
Vargšas |
Žemas |
Didelis |
|
Keraminiai intarpai |
Vidutinis |
Vidutinis |
Vidutinis |
Vidutinis |
|
Deimantas |
Aukštas |
Geras |
Aukštas |
Mažas |
Ruošinys
Skirtingoms ruošinių medžiagoms turėtų būti naudojamos joms tinkamos įrankių medžiagos ir peilių tipai, taip pat reikia atkreipti dėmesį į apdirbamumą. Gero apdirbimo požymis yra tai, kad pjaunant dideliu greičiu efektyviai formuojasi drožlės, mažiau dėvisi įrankiai ir geresnė paviršiaus apdirbimo kokybė. Didesnis pjovimo greitis, mažesnis atgalinio pjovimo kiekis ir pastūmos greitis gali pagerinti paviršiaus šiurkštumą. Protingas pastovus pjovimo greitis, mažesnis atgalinio pjovimo kiekis ir padavimo greitis gali pasiekti didesnį apdorojimo tikslumą.

Pjovimo skystis
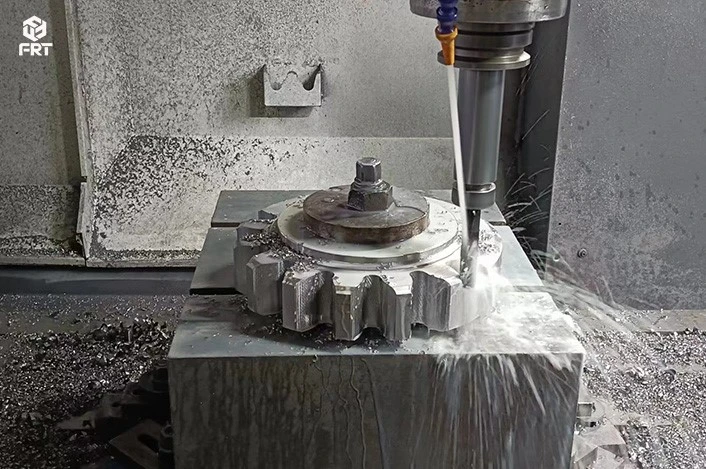
pjovimo skystis turi ir aušinimo, ir tepimo poveikį. Pašalinkite pjovimo procese susidariusią pjovimo šilumą, sumažinkite ruošinio, įrankio, įtaiso ir staklių temperatūros kilimą, sumažinkite trintį ir susidėvėjimą tarp įrankio ir ruošinio, pagerinkite įrankio tarnavimo laiką ir paviršiaus apdirbimo kokybę. ruošinys. Panaudojus pjovimo skystį, pjovimo kiekį paprastai galima padidinti. Pjovimo skystis turi būti reguliariai keičiamas, kad būtų išvengta staklių kreipiamųjų bėgių ar kitų dalių korozijos dėl senėjimo, ypač vandenyje tirpaus aušinimo skysčio.


